限定口味、小容量罐、渠道专属包装,正在让新品与包装迭代提速。Foodaily关注到月度更新趋势;Graphic Packaging的PACK EXPO 2026观察,也将频繁换规格列为饮料生产的重要挑战。
在上海纳全,我们建议从一个具体指标入手评估换产效率:首罐合格时间——从上一SKU最后一罐合格品下线,到下一SKU首件完成规定检测并确认合格的时间,包含检验等待。同时,另记恢复约定速度、稳定连续生产的时间,让调机、检测和复产各环节的损失都能看清。
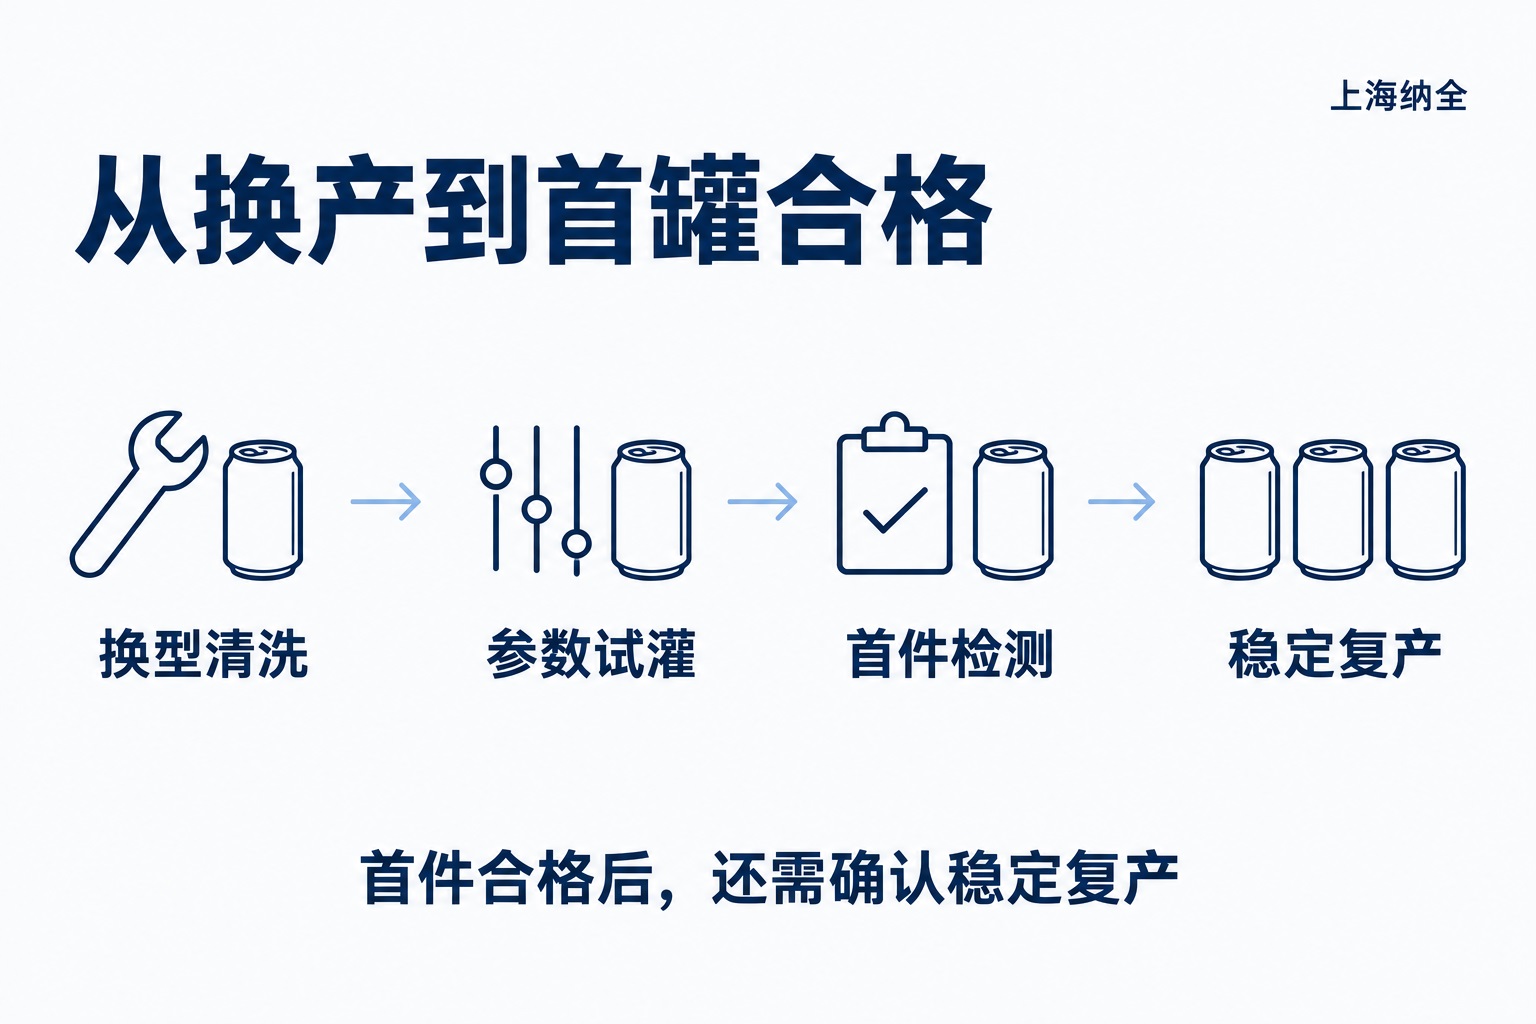
换罐型,把准备工作前移。停机前备齐样罐、罐盖、换型件、工具和检具;停机后按清单调整导轨、星轮及托罐高度,核对封口工装。罐径、罐高、盖型变化应分别评估,逐项记录换件与定位时间。准备工时单列,并行作业按实际时间轴统计,避免重复累加。
换配方,把清洗和参数核对分开。换口味先执行经验证的清洗程序,再确认供料温度、压力、灌装量及CO₂置换等工艺设定。支持配方存储的设备,应按SKU调用已验证的参数版本,复核后试灌;机械位置仍须检查。新品首次验证与成熟SKU重复切换应分别统计,才能找准改善空间。
换标签,把版本核对放到开机前。采用贴标或套标的产线,应提前核对标签料号、版次、条码和喷码内容,清除旧标签及旧包材,再确认出标位置和识别效果。使用预印罐时,同样要核对罐身版本,防止混料。
首件检测,覆盖关键工位。试灌样品应按检验计划覆盖灌装阀与封口头,检查净含量、外观、卷封质量、标签及喷码;精酿产品还需按工艺要求确认氧含量等指标。卷封应结合外观、尺寸和拆解检查,限值依据罐盖供应商要求及企业批准标准执行。
废罐和复产,一起纳入记录。将调机废罐、异常报废和破坏性检测用罐分别计数,同时记录料液损失。复产条件应事先明确:清场清洗确认、首件检测通过、在约定速度下完成规定时长或数量的连续运行,相关记录由责任人确认。过程复产确认仍须与成品批次放行区分。
假设每月换产20次,每次缩短15分钟,就能释放5小时产线时间;每次少报废30罐,每月便少损失600罐。以上仅为测算示例,实际收益应由现场记录验证。
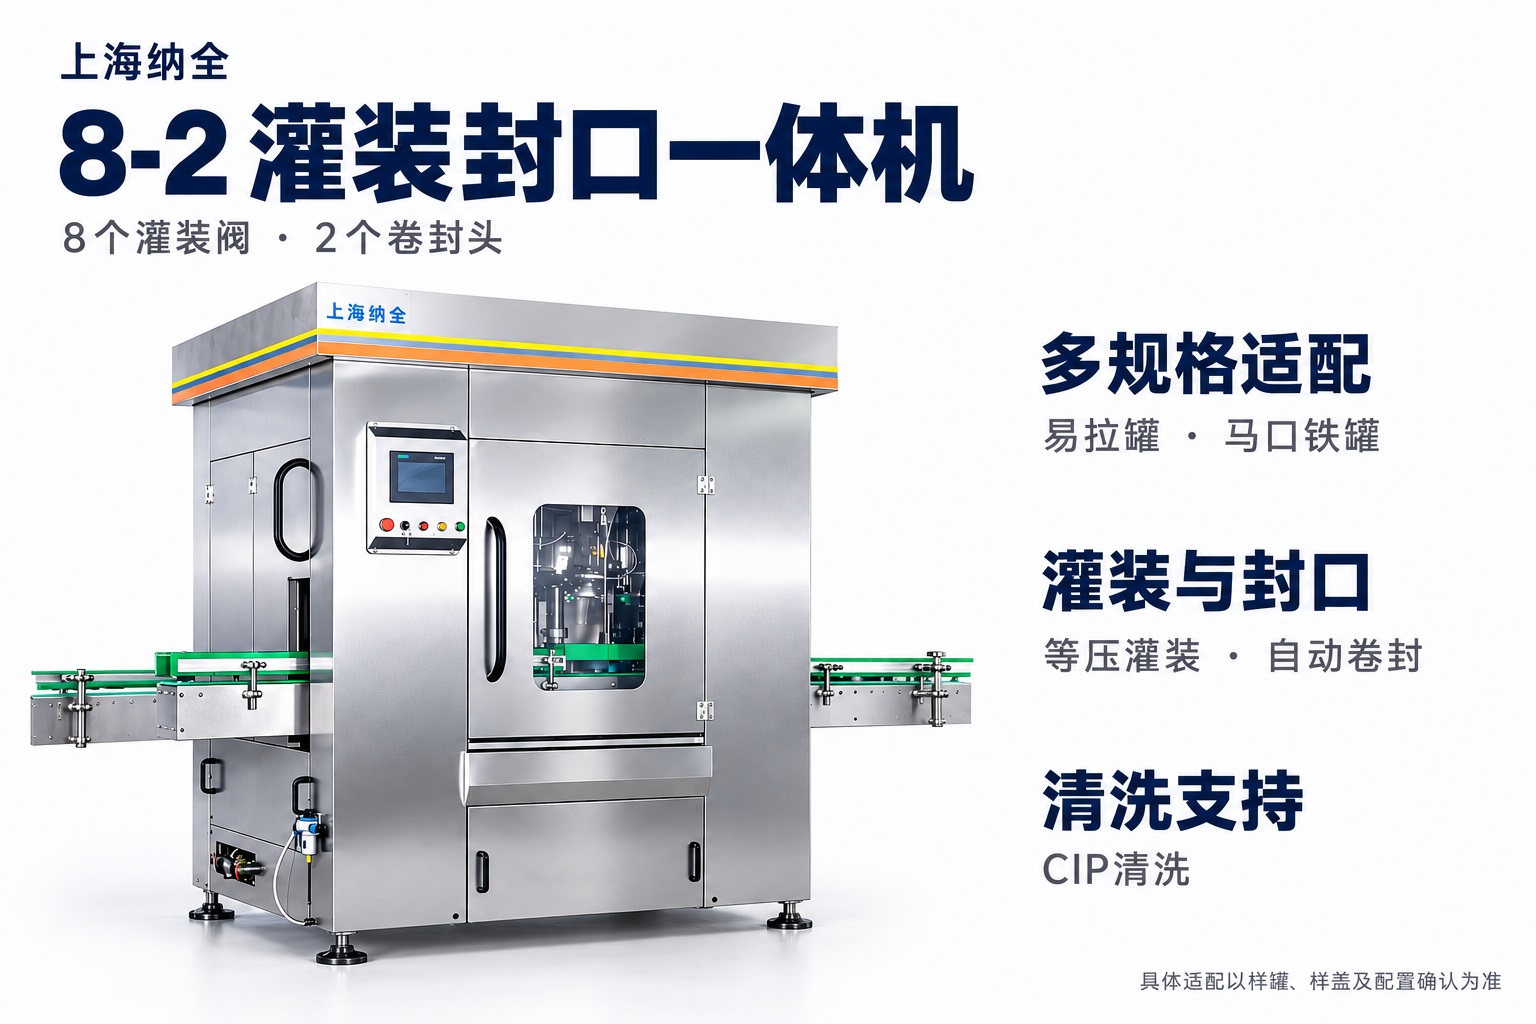
纳全把多罐型兼容与灌装品质控制落实到具体配置。以8-2灌装封口一体机为例,设备配置8个全电子式灌装阀和2个卷封头,可根据客户样罐、样盖及工装配置,一键调整灌装量,适配易拉罐、玻璃瓶和马口铁罐。CO₂预吹、等压灌装与自动激沫配合,帮助控制起泡和氧气进入;CIP清洗配置,则为产品切换后的清洗作业提供支持。
我们的服务也覆盖洗罐、灌装封口、打码、吹干、称重剔除及输送等包装线环节。从单机配置到整线配套,我们结合产品特性、包装规格和目标产量考虑设备衔接,让客户在规划新品时,就能把换产需求纳入方案。
欢迎带上您的罐样、盖样和上新计划,与上海纳全一起明确换型步骤、工艺参数及验收要求,把“首罐合格时间”变成可以记录、复盘和持续改善的生产指标。
扫描二维码 关注我们
电话:021-33658201 15221072557/18017856172
公司地址:上海市奉贤区南桥镇扶港路1258号
版权所有: 上海纳全精密设备制造有限公司 沪ICP备19036331号  沪公网安备 31012002004676号