一罐啤酒或饮料能否可靠密封,罐口那一圈卷封至关重要。
2026年8月19日,中国饮料工业协会昇兴易拉罐卷封技术实训基地正式启用,聚焦二重卷封实操技能培训。专业化实训平台的建立,也体现出行业对卷封人才培养的重视。
对生产现场而言,卷封质量控制要回答三个问题:测什么、多久测一次、发现异常后怎么查?
先把六项关键指标测清楚。
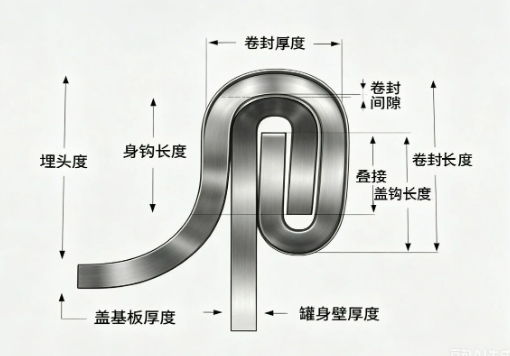
卷封厚度:卷封横向的总厚度,用于辅助判断压紧状态,需结合材料厚度和内部紧密度评估。
卷封宽度:也称卷封高度,是沿罐身轴向测得的尺寸。它会影响内部钩合关系,并非越宽越牢。
埋头度:卷封顶部到罐盖埋头槽规定测点的垂直距离,测点不能随意选在盖面中央。
罐身钩:罐身翻边卷入后形成的钩,其长度影响与盖钩的配合。
盖钩:罐盖卷边形成的钩,其长度及残余皱褶情况是重要检查内容。
搭接率:实际搭接长度与卷封内部长度之比。应按罐盖供应商规定的口径测量计算,不能直接用外部卷封宽度代替分母。
外部尺寸可用卷封千分尺、埋头度规测量;内部结构通过切罐投影检查,并拆封评估紧密度。尺寸合格,还需确认搭接、皱褶及整体结构符合要求。
检测既要定时,也要覆盖每个封口工位。
建议每小时进行外观检查、每班进行完整二道卷封评估、每周进行完整一道卷封评估。实际频次应结合罐盖供应商要求、产品风险和企业质量计划确定。
开机、换型、换罐盖批次、卡罐处理和设备调整后,应按质量计划加检。
例如,纳全SN1-S-B半自动封口机采用单头封口结构,适配202易拉盖,300—400罐/小时。设备操作简便,支持一键启动,采用镀钛卷封滚轮。日常生产中,应按质量计划检查卷封尺寸、搭接和紧密度,并在开机、换型及设备调整后加强检查,做好检测记录。
缺陷排查,要从具体表现入手。
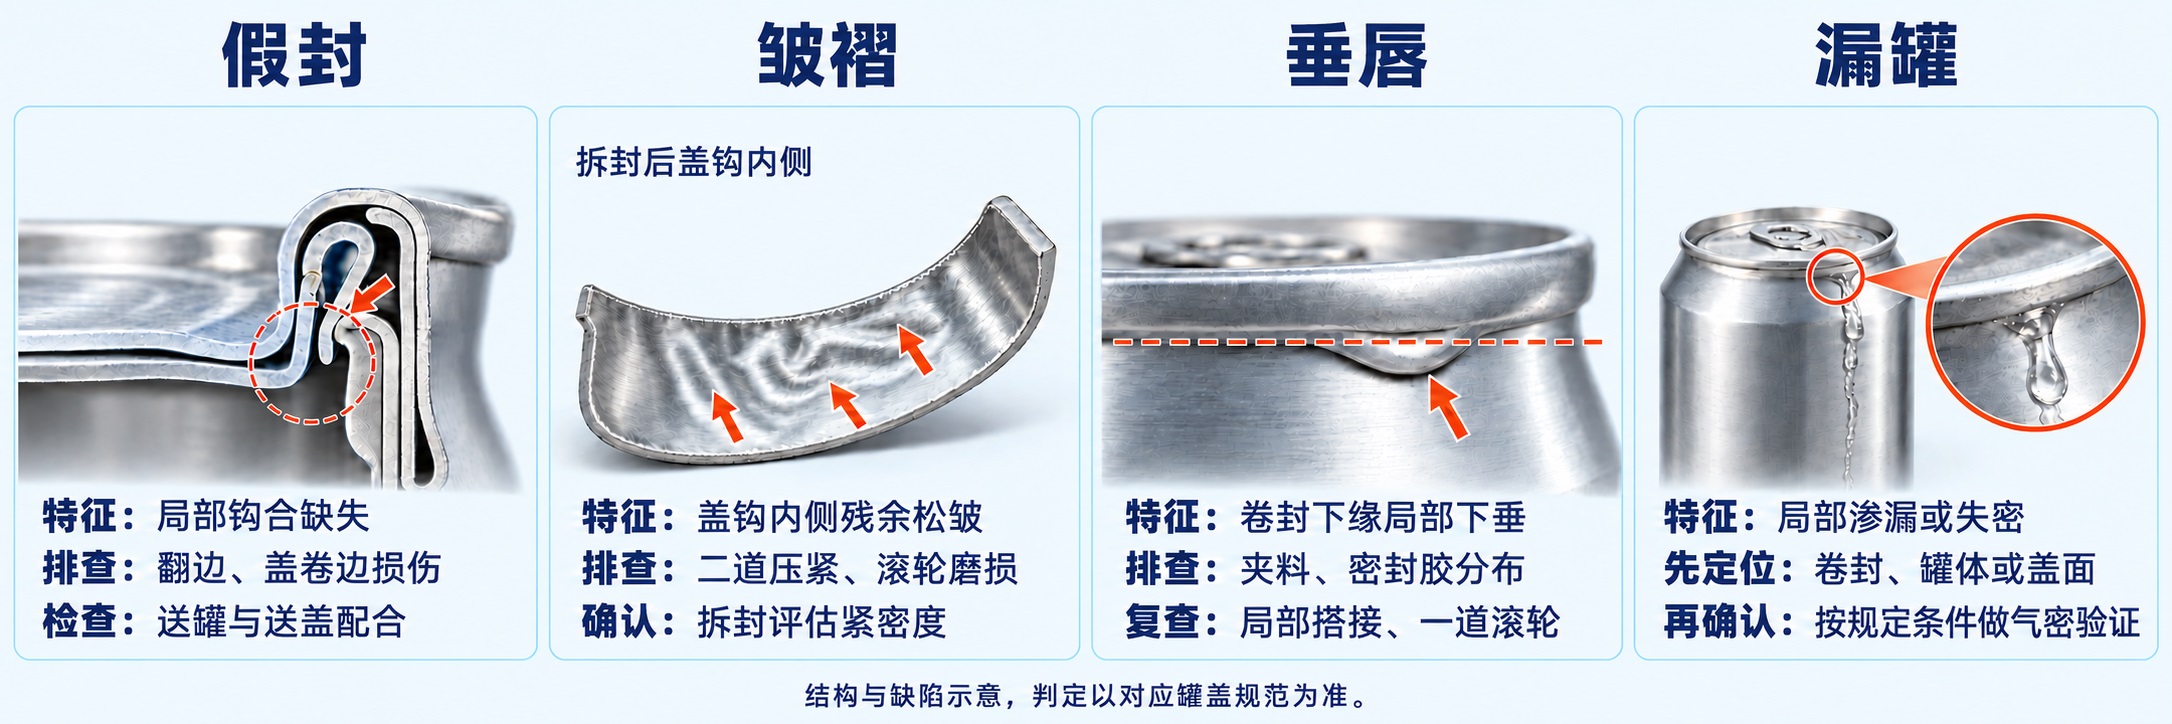
假封:是局部罐身钩与盖钩未真正钩合,外观可能不明显。应拆封确认,检查罐口翻边、盖卷边损伤及送罐送盖配合。
皱褶:应在拆封后观察盖钩内侧,按规范评定紧密度。残余松皱可能与二道压紧不足、工具磨损有关,不能一见皱褶就盲目加压。
垂唇:表现为卷封下缘局部下垂,应在异常位置检查实际搭接,排查夹料、密封胶分布和一道滚轮状态。
漏罐:则应先定位漏点来自卷封、罐体还是盖面,再检查对应部位,必要时按规定条件进行气密性验证。
确认假封、泄漏等严重异常后,应停机排查,隔离可能受影响的产品,追溯至上次合格检查,并在调整后完成复检和放行评估。
上海纳全围绕精酿啤酒及含气饮料包装,提供灌装封口一体机、高速封口机及整线定制服务,并将参数校准、试产验收和上岗培训纳入服务流程。让设备配置、包材匹配和人员操作形成配合,才能把卷封质量落实到日常生产中。
扫描二维码 关注我们
电话:021-33658201 15221072557/18017856172
公司地址:上海市奉贤区南桥镇扶港路1258号
版权所有: 上海纳全精密设备制造有限公司 沪ICP备19036331号  沪公网安备 31012002004676号